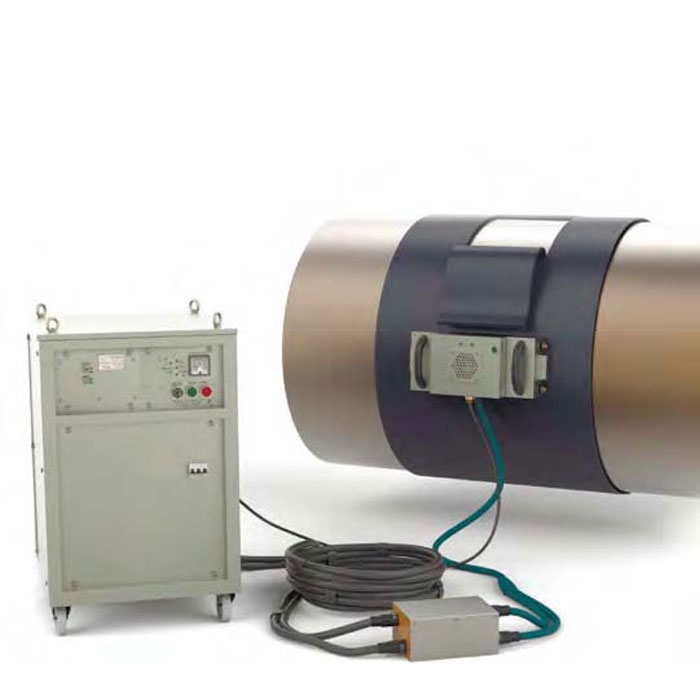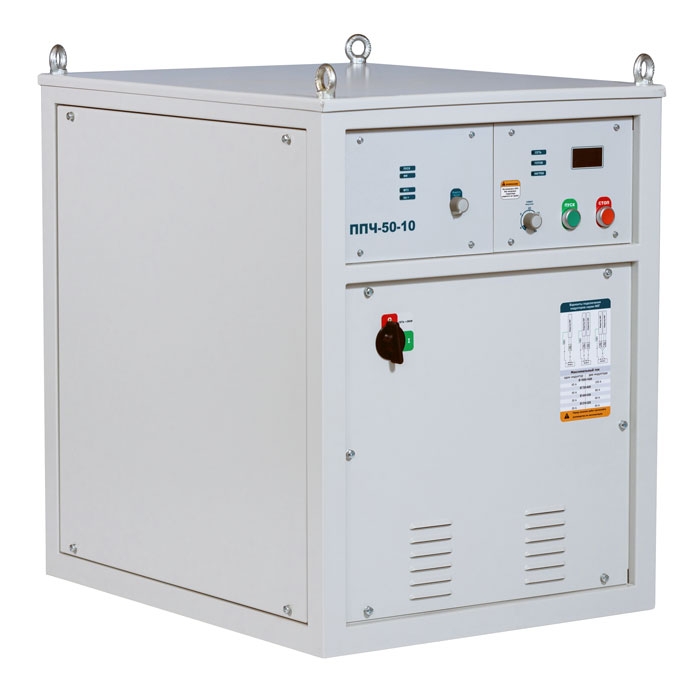
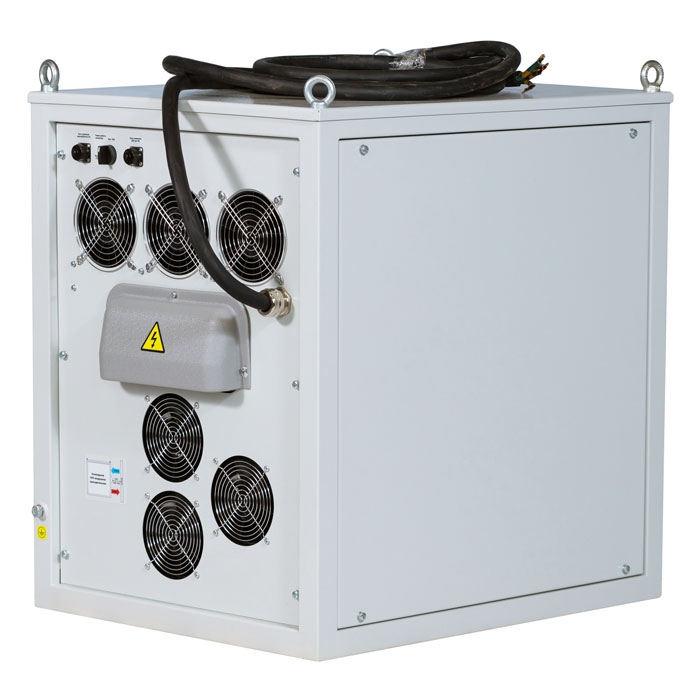

ППЧ 50-10
Имеет компактный источник питания и развивает мощность 63 кВт.
Гибкий индуктор (Индуктор - нагреватель НИГ) установки изготовлен в виде матов.
Специальная термопара позволяет контролировать температуру нагрева изделия.
Охлаждение установки и индуктора воздушное.
ОСОБЕННОСТИ
- Одновременное подключение или возможность одновременного нагрева двух сварных стыков двумя индукторами, также и при работе с наружным центратором.
- Мощность до 63 Квт.
- Быстрый предварительный нагрев с использованием специальных индукторов-поясов.
- Морозоустойчивость - рабочая температура эксплуатации до -45 °С.
- Местная термообработка сварных соединений водоохлаждаемыми индукторами до 760°С.
Состав установки индукционного нагрева ППЧ-50-10:
- Генератор высокочастотный 50 кВт, 10 кГц 1 шт.
- Пульт дистанционного управления с термопарой 1 шт.
- Кабель высокочастотный (22 метра) 1 шт. или 2 шт.
- Пост нагрузочный 1 шт. или 2 шт.
- Сетевой кабель 1 шт.
- Индуктор (нагревательный пояс) НИГ - выбираются исходя из номенклатуры диаметров нагреваемых труб
ПРЕДВАРИТЕЛЬНЫЙ И СОПУТСТВУЮЩИЙ ПОДОГРЕВ
- кромок сварного стыка
- кромок сварного стыка перед автоматической сваркой
- кромок сварного стыка с наружным центратором
- толстостенных объектов большого диаметра, сосудов
- кромок сварных стыков вращающихся труб
- кромок сварных стыков при врезке под давлением
МЕСТНАЯ ТЕРМООБРАБОТКА СВАРНЫХ ШВОВ
- индукционным способом
- резистивным способом с применением гибких нагревателей
ДОПОЛНИТЕЛЬНЫЕ ВОЗМОЖНОСТИ
- нагрев участка трубы перед снятием заводской изоляции
- нагрев детали перед посадкой с натягом
- подогрев перед нанесением и сушка после нанесения праймера на трубу
При составлении технического задания возможно использование установок для решения других задач.
Установка ППЧ-50-10 предназначена для проведения работ по предварительному и сопутствующему подогреву кромок сварных стыков труб с наружным или внутренним центратором, термообработки сварных соединений индукционным и резистивным способом нагрева труб диаметром до 1020 мм.Резистивный способ нагрева особенно удобен при термообработке врезок, изгибов и изделий сложной формы;
применяя раздвижные индукторы серии НИГ-Р возможен нагрев для нанесения и сушки праймера сварного стыка трубы;
- применяя узкий, быстросъемный индуктор серии НИГ с шириной 100 мм, возможен нагрев 1420х22 трубы от 0°С до 100 °С трубу за 2 минуты, что очень удобно при автоматической сварке.
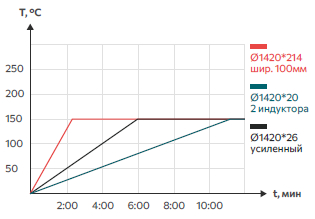 |
Предварительный подогрев индукторами-поясами серии НИГ
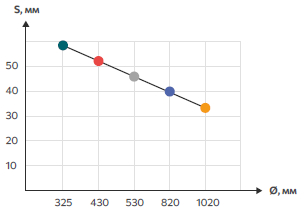 |
Местная термообработка кольцевых сварных стыков до 760 °C
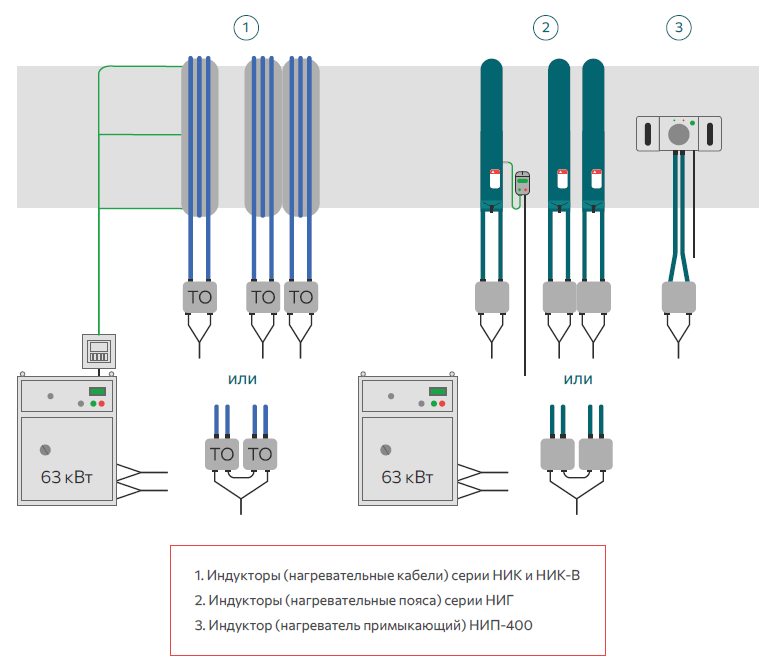 |
Внешний вид изделия, может отличаться от иллюстраций, представленных на сайте.
Сопутствующие товары